





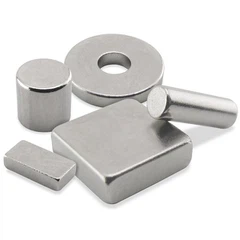

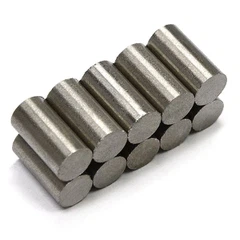
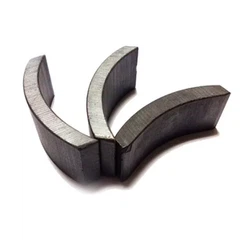














Zu den Hauptformen gesinterter NdFeB-Magnetprodukte gehören quadratische Scheiben, Zylinder, Ringe, fliesenförmige, sektorförmige und verschiedene speziell geformte Produkte. In der tatsächlichen Produktion werden meist zunächst große Rohlinge hergestellt und diese dann durch Nachbearbeitung entsprechend den Größenanforderungen des Anwenders erhalten. Das Endprodukt.
Gesintertes NdFeB wird pulvermetallurgisch hergestellt. Das Material weist eine hohe Härte und Sprödigkeit auf und ist leicht zu brechen. Darüber hinaus führen Hitzeentwicklung, Korrosion und Defekte bei der Verarbeitung zu einer Beeinträchtigung der magnetischen Eigenschaften. Daher ist es notwendig, basierend auf diesen Merkmalen eine geeignete Verarbeitungsmethode auszuwählen. Derzeit basiert die Bearbeitung von gesintertem NdFeB hauptsächlich auf traditionellem Schneiden, Schleifen, Anfasen, Bohren usw. sowie auf Erodierschneiden, Laserbearbeitung, Ultraschallbearbeitung und anderen Methoden.
1. Schneidevorgang (Schneiden).
Zur Vervollständigung des Schneidvorgangs werden häufig Slicer, Drahterodiermaschinen, Drahtsägen oder Laserschneidmaschinen eingesetzt.

Schneidemaschine: Verwenden Sie einen mit hoher Geschwindigkeit rotierenden, dünnen Innenkreis-Diamantschneider, um NdFeB-Magnete automatisch zu schneiden. Als Schneidkühlmittel wird beim Schneidvorgang Schneidöl verwendet. Der Vorteil besteht darin, dass keine Spezialwerkzeuge angepasst werden müssen, es sehr flexibel ist und sich für die Probenbearbeitung und Schneidbearbeitung eignet. Aufgrund der geringen Verarbeitungseffizienz und Ausbeute sowie der schwachen Fähigkeit, die Vertikalität sicherzustellen, wurde die Chargenschneideproduktion jedoch nach und nach durch Mehrdrahtschneidemaschinen (Drahtsägen) ersetzt.
Mehrdrahtsägenschneiden: Befestigen Sie das Werkstück mit einer Werkzeugvorrichtung auf der Werkbank. Durch den Diamantdraht des Walzengewebes reibt der mit hoher Geschwindigkeit laufende Diamantdraht (Drahtdurchmesser 0,2 mm) am magnetischen Stahl, um einen Materialschnitt zu erreichen. Der Schneidprozess wird durch Schneidflüssigkeit gekühlt. Die Hauptmerkmale sind, dass es mehrere Werkstücke gleichzeitig schneiden kann, eine hohe Produktionseffizienz, Ausbeute und Ausbeute aufweist, eine starke Fähigkeit zur Gewährleistung der Vertikalität aufweist und für die kontinuierliche Chargenverarbeitung geeignet ist. Allerdings müssen spezielle Walzen für Produkte mit unterschiedlichen Spezifikationen angepasst werden.
Drahterodieren: Verwenden Sie Molybdän-Drahtelektroden, um hochfrequente Funken auf NdFeB-Magneten zu erzeugen, die diese lokal schmelzen lassen. Computergesteuert werden die Elektrodendrähte entsprechend einer vorgegebenen Flugbahn geschnitten. Der Vorteil des Drahterodierens besteht in der hohen Bearbeitungsgenauigkeit und kann zum Schneiden von fliesenförmigen und speziell geformten Produkten sowie zum Schneiden großer Magnete verwendet werden. Der Nachteil besteht darin, dass die Schnittgeschwindigkeit langsam ist und die geschmolzene Zone auf der Schnittfläche einen größeren Einfluss auf die magnetischen Eigenschaften hat.
Laserschneiden: Der Laserstrahl wird zur Fokussierung des magnetischen Materials verwendet. Das magnetische Material schmilzt und verdampft, und der verschwindende Bereich bildet einen Schlitz. Das Laserschneiden ist eine berührungslose Bearbeitung, zeichnet sich durch eine geringe Auswirkung auf die Umwelt, eine hohe Bearbeitungsgenauigkeit, die Bearbeitung geneigter Flächen usw. aus und bietet breite Anwendungsaussichten. Allerdings haben Temperatur- und Spannungsschwankungen während der Bearbeitung einen gewissen Einfluss auf die Leistung des Magneten, und beim Schneiden dickerer Produkte führt die Divergenz des Laserstrahls zu einer Neigung im Schneidbereich.
2. Schleifvorgang
Bezieht sich hauptsächlich auf die Bearbeitungsmethode des Schleifens der Oberfläche des Werkstücks mit einer Schleifscheibe oder Schleifscheibe. Zu den häufig verwendeten Schleifmethoden für quadratische NdFeB-Magnete gehören Vertikalschleifen, Flachschleifen, Doppelendschleifen usw. Für zylindrische und kreisförmige NdFeB-Rohlinge werden häufig spitzenloses Schleifen, Quadratschleifen, Innen- und Außenrundschleifen usw. verwendet. Fliesenförmig, sektorförmig , und speziell geformte Magnete können mit Mehrstationen-Formschleifmaschinen bearbeitet werden.
Flachschleifmaschine: Wird zum Flachschleifen magnetischer Materialien verwendet und kann auch für die mehrseitige Bearbeitung verwendet werden. Im Allgemeinen wird eine rechteckige Tischflächenschleifmaschine mit horizontaler Achse (Flachschleifen) oder eine zylindrische Tischflächenschleifmaschine mit vertikaler Achse („Vertikalschleifen“) verwendet. Die flache Oberfläche des Magnetstahls wird sauber als Referenzfläche gestapelt und mit einer Prallklemme usw. auf der Scheibenwerkbank befestigt, und es wird eine Schleifscheibe verwendet. Hin- und hergehendes Flächenschleifen.

Doppelendwolf: Das Förderband durchläuft kontinuierlich das Produkt. Die beiden Schleifscheiben befinden sich auf beiden Seiten des Produkts. Der Doppelschleifkopf mit horizontaler Achse wird zum Drehen und Antreiben der Schleifscheibe verwendet (die beiden Schleifscheiben erzeugen einen Neigungswinkel), und die beiden Ebenen des Produkts werden unter der Drehung der Schleifscheibe geschliffen. Der Doppelendschleifer zeichnet sich durch eine hohe Bearbeitungspräzision und eine geringe Oberflächenrauheit aus. Es handelt sich um die am weitesten verbreitete Ausrüstung zur Bearbeitung symmetrischer Ebenen bei der NdFeB-Bearbeitung.
Spitzenlose Schleifmaschine (oder Quadratrundungsmaschine): Die Spitzenlosschleifmaschine wird zum Rundschleifen von zylindrischen Rohlingen verwendet, und die Quadratrundungsmaschine wird zum Runden von quadratischen magnetischen Stahlstäben verwendet. Über die Zuführ- und Führungsschiene durchläuft der Magnetstahl nacheinander die Führungsscheibe und die Schleifscheibe. Das Führungsrad treibt das magnetische Stahlwerkstück an, um sich auf dem Auflageeisen zu drehen, und die Schleifscheibe schleift den äußeren Kreis des magnetischen Stahls auf den erforderlichen Durchmesser.
Innen- und Außenrundschleifmaschine: Befestigen Sie das magnetische Stahlwerkstück durch die Vorrichtung und bewegen Sie dann den Schleifkopf entlang des Innen- oder Außenumfangs des Werkstücks, um das magnetische Stahlwerkstück auf die eingestellte Größe der Innen- und Außenkreise zu schleifen und zu glätten und die Oberfläche entfernen. Panne. Es wird hauptsächlich zur Bearbeitung der Innen- und Außenflächen von Ringprodukten verwendet.
Formschleifer: Mit speziellen Schleifscheiben (Schleifscheibenmodifikation) können verschiedene flache Oberflächen, gekrümmte Oberflächen oder komplex geformte Oberflächen geschliffen werden. Es eignet sich für Schleifprozesse, die keinen motorisierten Vorschub erfordern, um den Formanforderungen verschiedener Produkttypen gerecht zu werden. Wird normalerweise zum mechanischen Anfasen von Produkten oder zur Bearbeitung von Produkten mit Sonderform verwendet.
3. Bohren (Stanzen) Bearbeitung
Gesintertes NdFeB neigt während des Bohrvorgangs leicht zum Bruch oder Abplatzen, daher sind für Bohrvorgänge spezielle Geräte und Verfahren erforderlich. Zu den häufig verwendeten Geräten für die NdFeB-Innenlochbearbeitung gehören Bohrmaschinen, Instrumentendrehmaschinen und Tischbohrmaschinen.

Lochbohrmaschine (Bohrmaschine): Ein Gerät, das Diamantringschneider verwendet. Das Produkt wird durch das Spannfutter fixiert und durch die Spindel gedreht, und der Fräser wird vorgeschoben, um das innere Loch des Produkts zu bearbeiten. Lochdrehmaschinen werden normalerweise zur Bearbeitung von NdFeB-Produkten mit Innenlöchern über 8 mm verwendet. Löcher können mit speziellen Fräsern und Reibahlen gebohrt und gerieben werden.
Instrumentendrehmaschine: Die Instrumentendrehmaschine klemmt das magnetische Stahlprodukt durch die Klemme, treibt das Produkt durch den Spindelmotor zur kontinuierlichen Drehung an und verwendet ein festes Legierungswerkzeug zum Bohren des rotierenden Werkstücks. Es wird hauptsächlich zum Bohren und Bohren von Löchern in Zylindern, Ringen und kleinen quadratischen Produkten verwendet. Der Bearbeitungslochdurchmesser beträgt weniger als 5 mm.
Tischbohrmaschine: Ein Gerät, das selbst hergestellte Werkzeugpositionierungsprodukte und Hartmetallschneidwerkzeuge verwendet, um das Produkt zu drehen und vorzuschieben, um es zu bohren. Der Hauptunterschied zur Instrumentendrehmaschine besteht darin, dass sich das Werkstück der Instrumentendrehmaschine dreht und das Werkzeug fixiert ist. während das Werkstück der Tischbohrmaschine fixiert ist und das Werkstück fixiert ist. Das Werkzeug dreht sich. Daher können mit der Tischbohrmaschine Durchgangslöcher, Sacklöcher und Stufenlöcher in speziell geformten Produkten bearbeitet werden.
Ultraschallbohrmaschine: Die Ultraschallenergie wird durch den Wandler auf die Position des Bohrers konzentriert. Die hochfrequente mechanische Vibration des Bohrers treibt die Schleifsuspension an, um durch Hochgeschwindigkeitsaufprall, Reibung und Kavitation eine Schlagperforation zu erreichen. Ultraschallbohren weist eine hohe Genauigkeit, Effizienz und Qualifikationsrate auf und kann für die Bearbeitung kleiner Löcher in magnetischem Stahl eingesetzt werden.
4. Fase
Die scharfen Ecken, die beim Schleifen, Schneiden, Bohren und anderen Bearbeitungen von magnetischen NdFeB-Produkten entstehen, können leicht zu Absplitterungen und Eckenbildung führen, und der Spitzeneffekt während des Galvanisierungsprozesses verschlechtert die Gleichmäßigkeit der Beschichtung. Daher wird magnetischer Stahl nach der Bearbeitung normalerweise angefast, einschließlich mechanischer Anfasung und Vibrationsanfasung. Zu den gängigen Anfasgeräten gehören Vibrationsschleif-Anfasmaschinen und Trommelanfasmaschinen.

Vibrationsschleif- und Anfasmaschine: Die vom Vibrationsmotor erzeugte Vibrationsabweichung treibt die Magnete und Schleifmittel im Arbeitstank dazu an, sich nach oben, unten, links, rechts zu bewegen oder sich zu drehen und aneinander zu reiben, wodurch die Oberfläche des Produkts glatt und glatt wird glatt und gleichzeitig die Kanten und Ecken abrunden. Zu den häufig verwendeten Schleifmitteln gehören Siliziumkarbid, Braunkorund usw.
Trommelanfasmaschine: Das magnetische NdFeB-Stahlprodukt, das Schleifmittel und die Schleifflüssigkeit werden in eine versiegelte horizontale Trommel gegeben. Durch die Drehung der Trommel entsteht eine Zentrifugalreibung zwischen dem Produkt und dem Schleifmittel, die einen Faseneffekt hat.
Hersteller wählen den kostengünstigsten Verarbeitungsweg basierend auf Produktgrößenspezifikationen und geometrischen Toleranzanforderungen. Bei der Qualität der verarbeiteten Produkte sollten wir uns hauptsächlich auf Maßtoleranzen, geometrische Toleranzen und das Aussehen konzentrieren. Zu den häufigsten Fehlern und Verarbeitungsmängeln zählen außerhalb der Toleranz liegende Maße, schlechte Vertikalität und Konturen, fehlende Ecken, Schneiddrähte, Kratzer, Schleifspuren, Korrosion, Risse usw.


